

 English
 русский
 Español
 عربى

الأخبار والإلهام
اتصل بنا
معدات معالجة الأنابيب الآلية: دليل المشتري لاختيار الماكينة
معدات معالجة الأنابيب الآلية ليست آلة واحدة؛ إنه قرار يتعلق بعدد الخطوات في إنتاج الأنابيب التي يمكن تنفيذها دون القياس والتعديل اليدوي. أفضل وقت للأتمتة هو عندما تكون هندسة الأجزاء الخاصة بك مستقرة، وتبرر أحجامك دورة أسرع، وتأتي مشكلة الجودة لديك من التعامل البشري. تشرح هذه المقالة ما تتضمنه فئة المعدات فعليًا، وكيفية الاختيار بين الأجهزة المستقلة والخطوط الأوتوماتيكية، وكيفية تقليل مخاطر شراء التكوين الخاطئ.
محتوى
ما الذي يمكن اعتباره معدات معالجة الأنابيب الآلية؟
معدات معالجة الأنابيب الآلية يغطي الآلات التي تقوم بتشكيل أو قطع أو ثني أو تحضير نهايات قطع العمل المستديرة المجوفة تحت التحكم البرمجي. وهي تشمل ماكينات ثني الأنابيب CNC، وآلات الثني ذات الرأس المزدوج، وآلات الثني ذات الرأس الواحد، وآلات تشكيل الأطراف، وآلات الشطب، وآلات الغزل، وآلات العقص. وتتضمن أيضًا خطوطًا متكاملة يتم فيها تحميل الأنبوب من الحزمة وثنيه وتشكيله وتفريغه دون أن يلمسه العامل.
ثلاث عمليات هي الأكثر أهمية في إنتاج السيارات والتدفئة والتهوية وتكييف الهواء: الانحناء يغير مسار الأنبوب؛ يؤدي التشكيل النهائي إلى إنشاء شفة أو خرزة أو قطر مخفض بحيث يمكن توصيل خرطوم أو تركيب؛ ويحدد القطع أو الشطب مدى نظافة دخول الأنبوب إلى المحطة التالية. تتحكم المعدات الآلية في هذه الخطوات باستخدام محركات الأقراص المؤازرة والبرامج المخزنة وأجهزة الاستشعار. وهذا ما يفصلها عن أداة الثني اليدوية أو أداة الشطب اليدوية.
| فئة المعدات | العمليات النموذجية | الاعتبار الرئيسي |
|---|---|---|
| آلات ثني الأنابيب | الانحناء برأس واحد أو مزدوج، التحكم باستخدام الحاسب الآلي | هل يمكن لآلة واحدة أن تغطي جميع أنصاف أقطار الانحناء في عائلتك؟ |
| آلات تشكيل النهاية والشطب | إحراق، الديكور، والحد، الشطب | هل نهايات الأنبوب جاهزة للتركيبات قبل التجميع؟ |
| خطوط إنتاج أوتوماتيكية | التغذية، الانحناء، التشكيل، التفريغ | هل تحتاج إلى تدفق مستمر لإزالة المخازن المؤقتة؟ |
استخدم هذا الجدول كنقطة بداية، وليس كمواصفات نهائية. يعتمد التصميم الدقيق على قطر الأنبوب، وسمك الجدار، والمواد، ونصف قطر الانحناء.
لماذا تعتمد الدقة على أكثر من CNC
غالبًا ما يتم بيع معدات معالجة الأنابيب الآلية بعدد محاور CNC، لكن جودة الإخراج تعتمد على قوة التثبيت، ومواد القالب المنحنية، ودعم الشياق، ومحاذاة الأدوات. تحتاج الأنابيب ذات الجدران الرقيقة إلى شياق لمنع التجاعيد والانهيار على نصف القطر الداخلي. يتطلب الفولاذ والألمنيوم عالي القوة إطارًا صلبًا يحمل التفاوتات دون انحراف. اطلب التسامح الذي يمكن تحقيقه على زاوية الانحناء والمستوى وطول النهاية. التوقعات الشائعة لثني أنابيب السيارات هي حوالي ±0.1 درجة على الزاوية و±0.1 مم على الموضع، ولكن هذه القيم تتطلب الأدوات الصحيحة وإعداد المشغل.
تعمل المادة أيضًا على تغيير تكوين الماكينة. يتصرف أنبوب النايلون أو PA بشكل مختلف عن خط الفرامل الفولاذي. يتطلب ثني النايلون ضغطًا أقل ومغزلًا مختلفًا أو هندسة قوالب لتجنب البقع المسطحة. إذا كان منتجك يتضمن أنابيب بلاستيكية، فيجب أن تتضمن قائمة المعدات الخاصة بك أدوات ثني مخصصة أو آلة ذات معلمات قابلة للتعديل.
العمليات النهائية لا تقل أهمية عن الانحناءات. يحدث الحرق والديكور والشطب بعد ثني الأنبوب. إذا قمت بأتمتة آلة الثني ولكنك لا تزال تقوم بإعداد الأطراف يدويًا، فستظل جودة التجميع تعاني. تعمل الخطوط الآلية على حل هذه المشكلة من خلال دمج العمليات، بينما يمكن للآلات المستقلة تحقيق نفس النتيجة مع جدولة ومعالجة أفضل.
ثلاثة أسئلة يجب طرحها قبل أن تستثمر
تحدث معظم أخطاء الشراء لأن المشتري يبدأ بنوع الآلة بدلاً من مجموعة الأجزاء. اطرح هذه الأسئلة الثلاثة أولاً.
ما هو الجزء العائلي الذي سيهيمن على الإنتاج؟
يمكن معالجة الأنابيب المفردة ذات الانحناء الواحد أو اثنين على نفس الجانب بواسطة آلة ذات رأس واحد. تعتبر الأجزاء التي تتطلب ثنيًا من كلا الطرفين أكثر ملاءمة للآلة ذات الرأس المزدوج، لأن الجانبين يظلان متناسقين ولا يحتاج المشغل إلى تدوير الأنبوب بين العمليات. بالنسبة للعائلات ذات الأقطار وزوايا الانحناء المتعددة، فإن ماكينة ثني الأنابيب CNC مزدوجة الرأس ذات المحاور المؤازرة تمنحك إمكانية التكرار وتغيير أسرع للبرنامج.
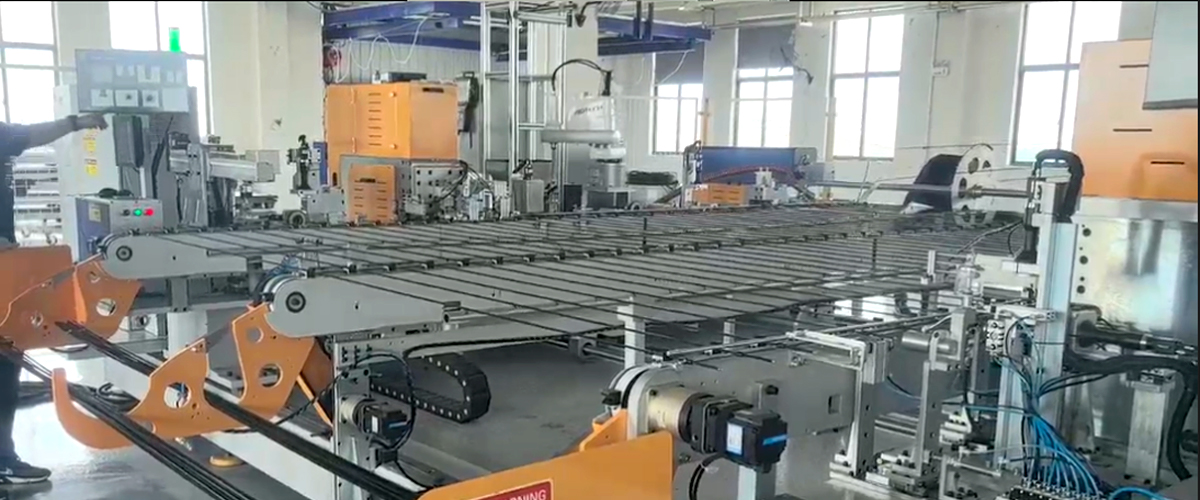
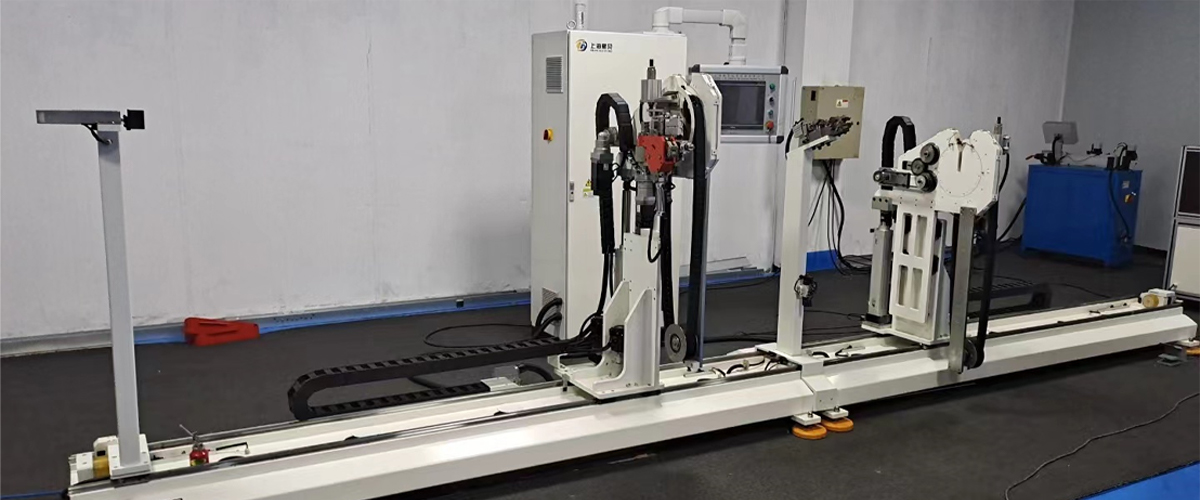
 ماكينة ثني الأنابيب ذات الرأس المزدوج CNC لخطوط الفرامل والهيدروليكية تتعامل آلة الثني ذات الرأس المزدوج هذه التي تعمل بمحرك مؤازر مع الأنابيب من 4.76 إلى 6.35 مم، وتنحني حتى 180 درجة مع التحميل التلقائي. يعمل تحويل الإحداثيات المتكامل على تبسيط البرمجة متعددة الانحناءات، مما يجعلها مناسبة بشكل قوي عندما تحتاج إلى انحناءات مزدوجة متسقة دون تحويل الأجزاء بين العمليات. عرض المنتج →
ما هو وقت الدورة الذي تحتاجه بالفعل؟
تحديد الإخراج المطلوب في أجزاء في الساعة وعدد التحولات. تعتبر الآلة المستقلة كافية إذا لم يكن جهاز الثني هو عنق الزجاجة. إذا كنت بحاجة إلى إنتاجية عالية عبر محطات متعددة، فسيكون هناك ما يبرر تكوينًا أكثر تلقائية. تجنب شراء سعة إضافية لن تستخدمها لعدة سنوات، لأنها تضيف تكلفة الصيانة وضغط المساحة الأرضية.
ما مدى السرعة التي يجب أن تكون بها التحولات؟
بالنسبة للدفعات الصغيرة، يكون الوقت المستغرق في تغيير الأدوات وتحميل برامج جديدة بمثابة تكلفة مباشرة. تساعد آلات ثني الأنابيب ذات الرأس الواحد الأوتوماتيكية بالكامل هنا لأنها تجمع بين البرامج المخزنة وتحديد المواقع بالطاقة والتثبيت السريع. إنها تسمح لآلة واحدة بالانتقال من قطر أنبوب إلى آخر بأقل قدر من الإعداد اليدوي. ومن خلال تقليل وقت التغيير، فإنها أيضًا تجعل عمليات تشغيل الدفعات الأصغر مجدية اقتصاديًا.
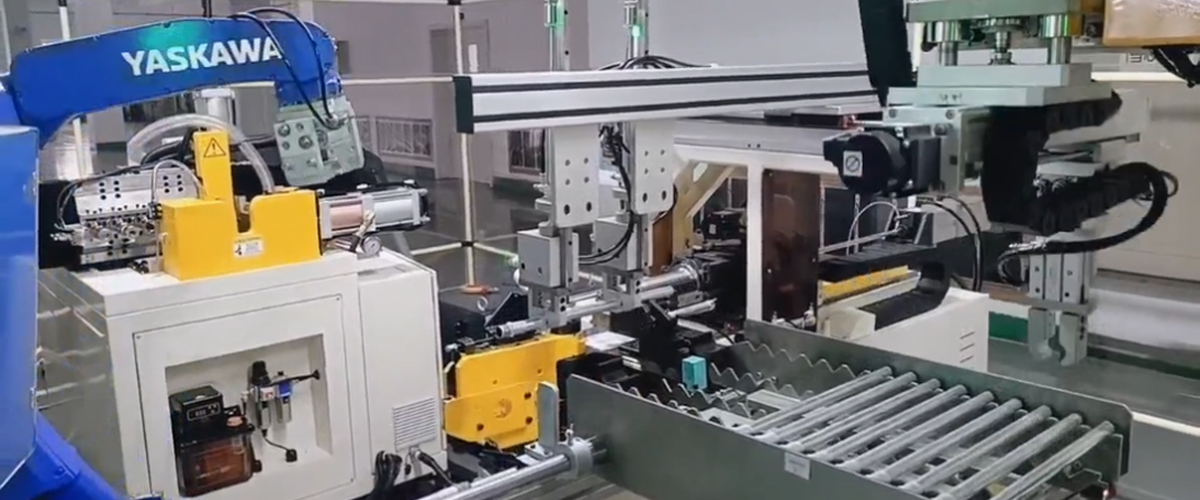
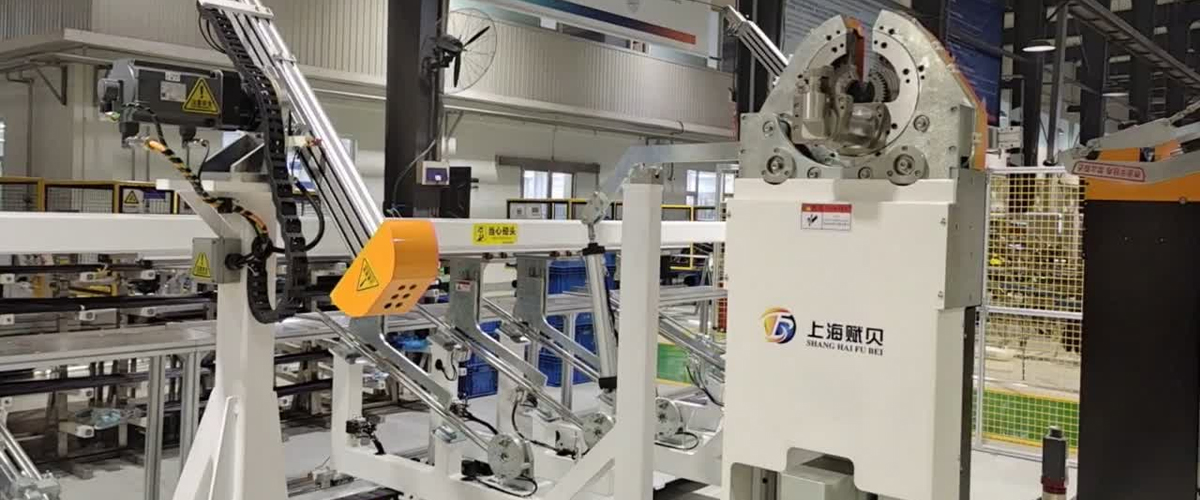
آلة ثني الأنابيب ذات الرأس الواحد الأوتوماتيكية بالكامل مع Siemens PLC تتميز هذه الماكينة بـ Siemens PLC ومحرك مؤازر كامل، وتقوم بأتمتة التحميل والثني والإخراج لتقليل العمل اليدوي وأخطاء الأبعاد التي يمكن أن تسببها المعالجة اليدوية. يتناسب تصميمه المدمج وتوافقه مع الأشكال الهندسية المعقدة مع إنتاج الدفعات الصغيرة حيث يؤدي التغيير السريع إلى تقليل التكلفة الإجمالية. عرض المنتج → متى تصبح المعدات خطًا؟
إن الانتقال من آلة ثني الأنابيب الفردية إلى الخط الأوتوماتيكي يكون له ما يبرره عندما يكون عنق الزجاجة هو مناولة المواد أو عندما يتطلب الجزء أكثر من عملية واحدة على التوالي. على سبيل المثال، يمكن لخط الإنتاج الأوتوماتيكي لتشكيل أنابيب تكييف الهواء في السيارات أن يجمع بين القطع والثني وتشكيل الأطراف وإعداد اختبار التسرب في تدفق واحد. وتتمثل الفائدة في تقليل العمل الجاري وتقليل المخازن المؤقتة. ويكمن الخطر في أن التكامل الضعيف يؤدي إلى توقف العمل عبر محطات متعددة.
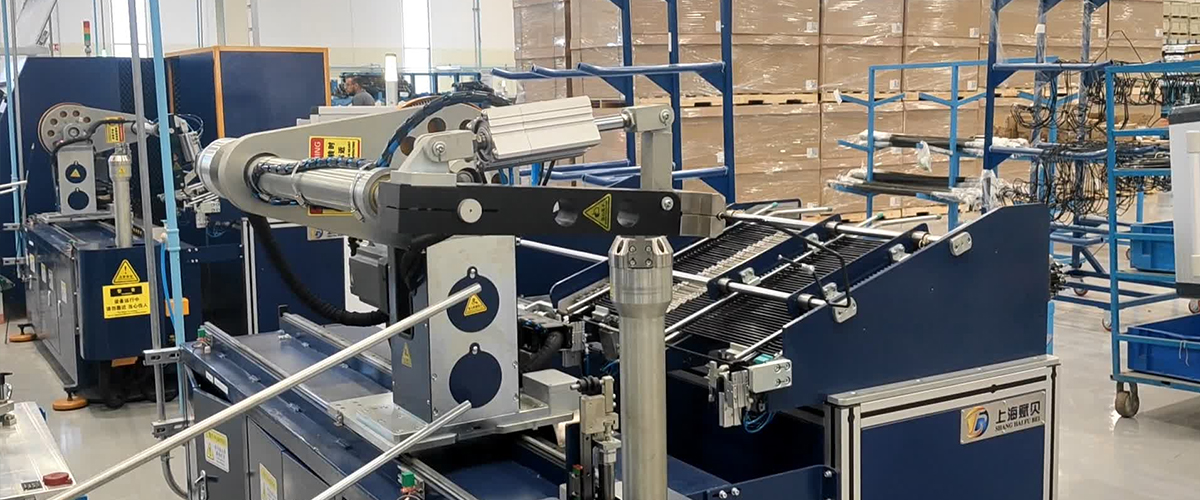
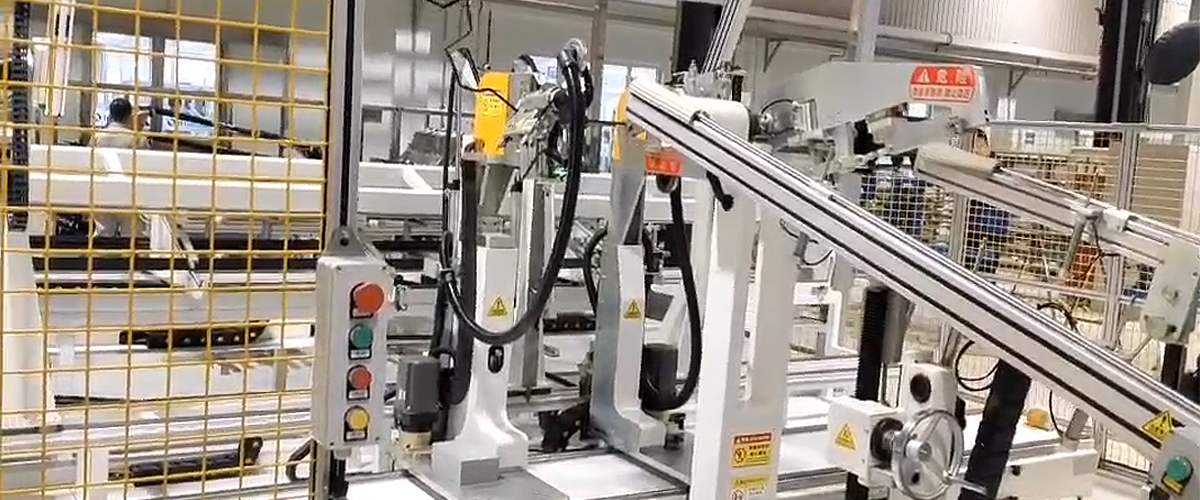
خط الإنتاج الأوتوماتيكي لتشكيل أنابيب تكييف الهواء للسيارات يجمع هذا الخط بين التحميل الآلي، والتشكيل على كلا الطرفين، والثني، والتفريغ، مع ذراع آلية تنقل الأنابيب غير المنتظمة بين المحطات. وهو مصمم للأجزاء التي تتطلب عمليات مختلفة في كل طرف، مما يجعله مثاليًا لأنابيب تكييف الهواء التي تحتاج إلى مسارات انحناء أكثر تعقيدًا وتسلسل في تدفق واحد. عرض المنتج → ومن الناحية العملية، يمكن لنفس المعدات أن تخدم منتجات نهائية مختلفة. مجموعات أنابيب الفرامل عبارة عن أنابيب فولاذية ذات قطر صغير مع انحناءات متناظرة عند كلا الطرفين، لذلك غالبًا ما تكون آلة الثني ذات الرأس المزدوج هي قلب الخط. تعتبر أنابيب تكييف الهواء أكبر حجمًا وتتطلب مسارات انحناء أكثر تعقيدًا بالإضافة إلى تشكيل النهاية، وهو بالضبط المكان الذي يحافظ فيه الخط التلقائي على ثبات موضع كل انحناء. تم تسليمها مؤخرا حل معالجة الأنبوب الجاهز لأحد عملاء السيارات الرئيسيين يوضح كيف يجب أن يعتمد تصميم الخط على رسومات الأجزاء الفعلية وأهداف الإنتاج.
كيفية مقارنة بناة الآلة
قبل الالتزام، قارن شركات البناء باستخدام نفس الأدلة التي ستستخدمها في أي عملية شراء رأسمالية. انظر إلى نظام التحكم، وعدد محاور المؤازرة، وصلابة الأدوات، واستجابة الخدمة. اسأل عن التركيبات الموجودة وعن جهات الاتصال في الشركات التي تقوم بتشغيل أجزاء مماثلة.
- نظام التحكم: هل يمكنه تخزين واستدعاء البرامج حسب رقم القطعة بدون برامج خارجية؟
- التثبيت والأدوات: هل يتعامل التصميم مع سمك الجدار الخاص بك دون وضع علامات على الأنبوب؟
- التغيير: هل من السهل استبدال قوالب الثني والأطواق وأدوات التشكيل النهائي؟
- الدعم: ما هو وقت الاستجابة لقطع الغيار والخدمة الميدانية؟
إحدى الطرق للتحقق من المصداقية هي مراجعة خلفية الشركة المصنعة الخاصة . عادةً ما يستطيع المنشئ الذي يصمم الماكينة وينتجها، بدلاً من مجرد تجميع المكونات المشتراة، شرح المفاضلات بين حجم المؤازرة وصلابة الإطار وعمر الأداة. من المرجح أيضًا أن تقدم حلاً مخصصًا عندما لا يتناسب الجزء الخاص بك مع الكتالوج القياسي.
تشمل مخاطر الشراء الشائعة اختيار جهاز مزود بحزمة تحكم يصعب برمجتها، وعدم كفاية الخدمة المحلية، والأدوات غير الموثقة. تظهر هذه المخاطر بعد التثبيت، وليس في عرض الأسعار، لذا تأكد من أن عرض المبيعات يتضمن التدريب والوثائق وقائمة قطع الغيار الواضحة.
اختر التكوين الذي يناسب الجزء الخاص بك
معدات معالجة الأنابيب الآلية هي فئة واسعة، ولكن الاختيار الصحيح ضيق. ابدأ بالجزء الذي يتسبب في أكبر قدر من إعادة العمل أو يستهلك قدرًا أكبر من العمالة. قم بتخطيط العملية من الأنبوب المستقيم إلى التجميع النهائي. ثم قرر ما إذا كانت آلة ثني CNC واحدة، أو آلة مزدوجة الرأس، أو خط أوتوماتيكي يلبي متطلبات التسامح والحجم. إن الآلة التي يمكنها تكرار نفس الانحناء آلاف المرات لن تكون مفيدة إلا إذا كان النظام المحيط بها قادرًا على تغذية المواد وتغيير الأدوات وتفريغ الأجزاء بنفس القدر من الموثوقية.
الشراء من منشئ يمكنه توفير هندسة التطبيقات وتكامل الخطوط يقلل من المخاطر. الخطأ الأكثر تكلفة هو عدم دفع مبالغ زائدة مقابل الآلة؛ إنه شراء جهاز لا يمكنه تشغيل مجموعة الأجزاء الفعلية الخاصة بك دون تعديل مستمر.
السابق:آلة ثني أنابيب النايلون: دليل عملي للاختيار والتشغيل
التالي:الخط الأوتوماتيكي لقولبة ATL: حل تشكيل الأنبوب الدقيق للسيارات
التالي:الخط الأوتوماتيكي لقولبة ATL: حل تشكيل الأنبوب الدقيق للسيارات
هل أنت مهتم بالتعاون أو لديك أسئلة؟
المنتجات ذات الصلة

يتصل
-
 [email protected]
-
 +86-021-57678482
-
 +86-18001603006
-
 المبنى أ، رقم 299 طريق تانجمينج، منطقة شيهودانج الصناعية، منطقة سونغجيانغ، شنغهاي، الصين
منتجات
رمز الاستجابة السريعة
حقوق الطبع والنشر © Shanghai Fubei Electromechanical Equipment Co., Ltd. جميع الحقوق محجوز

إلى الأعلى