

 English
 русский
 Español
 عربى
الأخبار والإلهام
اتصل بنا
دليل آلة ثني الأنبوب: الأنواع والاختيار والإعداد وأساسيات التشغيل
تقريبًا كل سائل أو غاز يتحرك عبر الآلة يجب أن يتحرك حول شيء ما - كتلة المحرك، والضاغط، وسكة الإطار، وجدار الحماية. نادرا ما يناسب الأنبوب المستقيم. أ آلة ثني الأنبوب هو الجهاز الذي يحول طول الأنبوب المستقيم إلى منحنى سلس ودقيق، ويفعل ذلك بنفس الطريقة في الجزء العاشر كما في الأول.
المبدأ سهل الوصف. تحمل الآلة الأنبوب، وتدعمه من الداخل والخارج، وتسحبه حول قالب دوار. إن ما يفصل بين الانحناء النظيف والانحناء المسطح أو المتجعد يرجع إلى الأدوات والتحكم وخبرة الأشخاص الذين يقومون بإعداده.
محتوى
- 1 ماذا يحدث داخل بندر الأنبوب
- 2 الأنواع الرئيسية لآلات ثني الأنابيب
- 3 الشواذ ذات الرأس الواحد: العمود الفقري اليومي
- 4 الآلات ذات الرأس المزدوج ولماذا تحبها خطوط الفرامل
- 5 مطابقة الآلة للجزء
- 6 عندما يكون الأنبوب من النايلون أو PA
- 7 من آلة ثني واحدة إلى خط إنتاج كامل
- 8 الحفاظ على دقة بندر شهرًا بعد شهر
- 9 الأسئلة التي نسمعها في أغلب الأحيان
- 10 تحدث إلى الأشخاص الذين يقومون بثني الأنبوب كل يوم
ماذا يحدث داخل بندر الأنبوب
إن ثني السحب الدوار هو الأسلوب الأساسي في الإنتاج الصناعي، ويتم بناء معظم الآلات الموجودة في أرضية المتجر الحديثة حوله. يتم تحميل الأنبوب ودفعه للأمام حتى تستقر بداية الانحناء مقابل قالب الانحناء. يتم بعد ذلك إغلاق قالب المشبك وقفل الأنبوب في أخدود هذا القالب. وخلفه، يتبع قالب الضغط الأنبوب أثناء انتقاله، بينما يدعم قالب الماسحة الجدار الداخلي خلف نقطة الانحناء مباشرةً. يوجد داخل الأنبوب مغزل يمنع الجدار من الانهيار.
ثم يدور قالب الانحناء ويسحب الأنبوب معه. نظرًا لأن المشبك والأنبوب يتحركان معًا، يتم شد المادة على الجانب الخارجي من المنحنى ويتم ضغطها من الداخل، وهو بالضبط ما يتطلبه الانحناء الجيد. كل شيء آخر في الآلة موجود للحفاظ على هذا التشوه تحت السيطرة.
| مكون | دور في الانحناء |
|---|---|
| يموت الانحناء | يضبط نصف قطر خط الوسط وشكل المنحنى |
| يموت المشبك | يقفل الأنبوب على قالب الانحناء حتى لا ينزلق |
| يموت الضغط | يتبع الأنبوب ويتحكم في الجدار الخارجي للانحناء |
| يموت ممسحة | يدعم الجدار الداخلي خلف نقطة الانحناء مباشرة |
| مغزل | يجلس داخل الأنبوب ويمنع الجدار من الانهيار |
إذا كنت جديدًا في هذه العملية، فيرجى الاطلاع على دليلنا البسيط كيف تعمل آلة ثني الأنبوب يمشي من خلال نفس التسلسل خطوة بخطوة.
الأنواع الرئيسية لآلات ثني الأنابيب
ليس كل أنبوب منحني مصنوع بنفس الطريقة. عائلة الماكينة واسعة، وكل تصميم يناسب وظيفة مختلفة:
- ثنيات السحب الدوارة اسحب الأنبوب حول قالب دوار. إنهم يهيمنون على أعمال السيارات والتدفئة والتهوية وتكييف الهواء (HVAC) لأنهم يتمتعون بتفاوتات شديدة في الأنابيب ذات الجدران الرقيقة.
- لفة الشواذ ادفع الأنبوب بين ثلاث لفات لتشكيل أقواس كبيرة ولطيفة، غالبًا للأجزاء المعمارية أو الهيكلية.
- الشواذ رام اضغط على الأنبوب مقابل قالب ثابت. إنها بسيطة وغير مكلفة، ولكنها تقتصر على أنصاف أقطار فضفاضة.
- الشواذ ناقلات تجمع بين حركة السحب الدوارة وحركة الرأس القابلة للبرمجة، مما يسمح بأشكال معقدة في إعداد واحد.
- ثنيات الرأس المدارية حافظ على ثبات الأنبوب وحرك الرأس المثني حوله، مما يساعد في التعامل مع الأجزاء الطويلة جدًا.
- الشواذ التعريفي قم بتسخين الأنبوب محليًا قبل ثنيه، حتى يتمكنوا من تشكيل أنبوب سميك الجدار بنصف قطر صغير.
بالنسبة لمعظم الشركات المصنعة التي تعمل بأنابيب يصل قطرها إلى بضع بوصات، يغطي النوعان الأول والرابع غالبية الإنتاج اليومي.
الشواذ ذات الرأس الواحد: العمود الفقري اليومي
تعمل الآلة ذات الرأس الواحد على ثني نصف قطر واحد في كل مرة. يقوم المشغل بتحميل الأنبوب، وتقوم الآلة بالثني، ويتم إما إعادة وضع الأنبوب للثني التالي أو اكتمال الجزء. لا يزال هذا هو الترتيب الأكثر مرونة على الأرض: قم بتغيير الأدوات والبرنامج، وستتعامل الآلة نفسها مع جزء مختلف.
حيث تختلف الآلة الحديثة ذات الرأس الواحد عن الآلة الأقدم في التحكم. تتحكم المحاور المؤازرة في التغذية والدوران بين الانحناءات وزاوية الانحناء نفسها. بمجرد إثبات البرنامج، لا يحتاج المشغل إلى ضبط أي شيء حسب الإحساس - تكرر الآلة نفس الحركة للدفعة بأكملها.
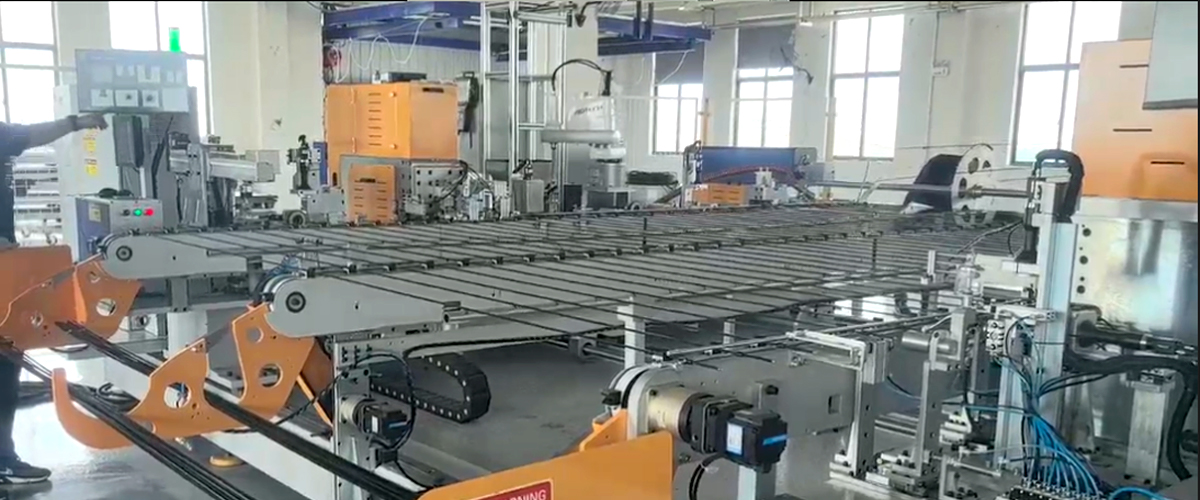
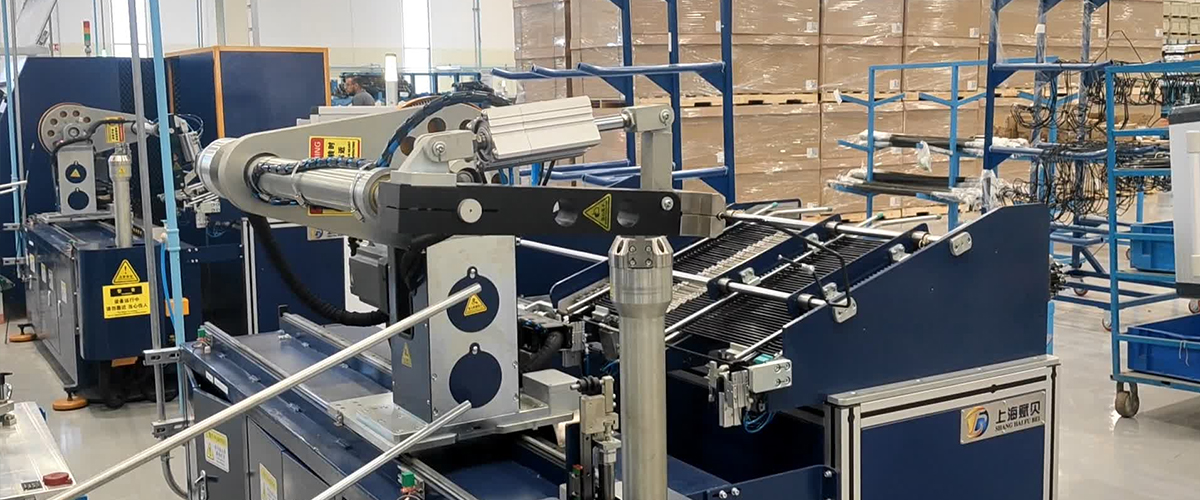
 آلة ثني الأنابيب ذات الرأس الواحد الأوتوماتيكية بالكامل آلة ثني الأنبوب أحادية الرأس التي يتم تشغيلها مؤازرة مع التحميل التلقائي وسير العمل المتكامل، مناسبة لإنتاج دفعات قابلة للتكرار عبر أنابيب الفولاذ والألمنيوم والنحاس. عرض المنتج →
الآلات ذات الرأس المزدوج ولماذا تحبها خطوط الفرامل
تحمل آلة الثني ذات الرأس المزدوج رأسين مثنيين يواجهان بعضهما البعض، بحيث يمكن تشكيل طرفي الأنبوب في وقت واحد. بالنسبة للأجزاء ذات الانحناءات على كلا الطرفين والمسار المستقيم بينهما، يؤدي ذلك إلى تقليل وقت الدورة بشكل كبير وإزالة خطوة المعالجة الثانية.
خطوط فرامل السيارات هي المثال الكلاسيكي. عادة ما تكون قصيرة، ذات جدران رقيقة، ويتم إنتاجها بكميات كبيرة جدًا، وكل ملليمتر من موضع الانحناء مهم لأن الخط يجب أن يدور حول مكونات التعليق والهيكل دون لمسها. تحافظ آلة CNC ذات الرأس المزدوج مع الرؤوس التي يتم التحكم فيها مؤازرًا على ثبات تلك المواضع من الجزء الأول إلى جزء العشرة آلاف.
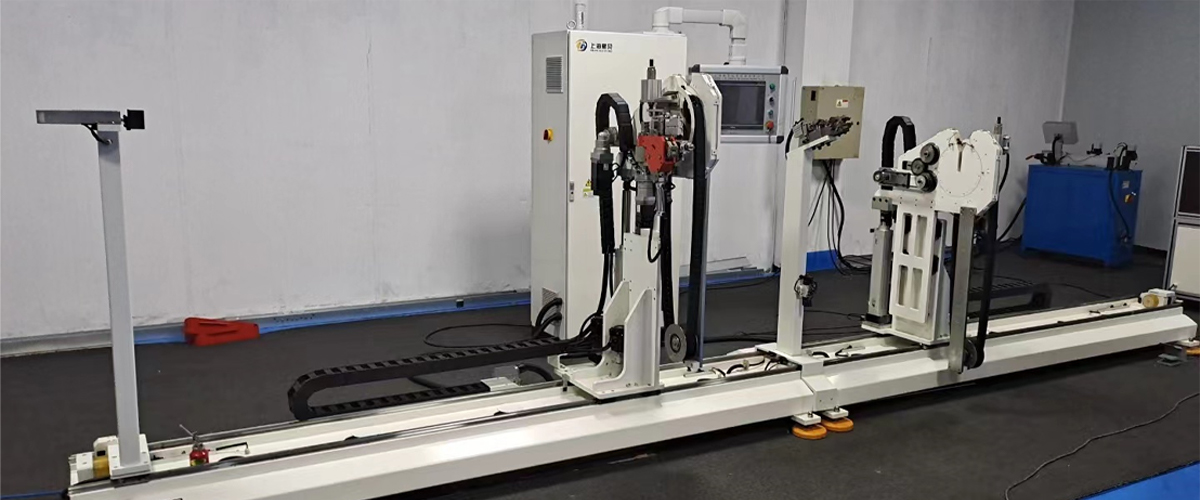
ماكينة ثني الأنابيب ذات الرأس المزدوج CNC لخطوط الفرامل والهيدروليكية آلة ثني الأنبوب ذات الرأس المزدوج كبيرة الحجم مع رؤوس يتم التحكم فيها مؤازرًا، وتحميل تلقائي على كلا الطرفين، وبرمجة CNC، مناسبة لإنتاج الخطوط الهيدروليكية والفرامل المتسقة. عرض المنتج → مطابقة الآلة للجزء
قبل مقارنة النماذج، من المفيد كتابة المتطلبات الحقيقية للجزء. تميل الإجابات إلى تضييق المجال بسرعة:
- القطر الخارجي وسمك الجدار. تحدد هذه العناصر عزم الدوران الذي يجب أن توفره الماكينة وحجم مجموعة الأدوات.
- نصف قطر الخط المركزي، أو CLR. عادةً ما يتطلب نصف القطر الضيق بالنسبة لقطر الأنبوب استخدام شياق وممسحة.
- مادة. تتصرف أنابيب الفولاذ الطري والفولاذ المقاوم للصدأ والألومنيوم والنحاس والنايلون وPA بشكل مختلف تحت الحمل.
- عدد الانحناءات لكل جزء. المزيد من الانحناءات يعني المزيد من إعادة التموضع، مما يفضل آلة ذات استيفاء دقيق.
- حجم الإنتاج. الكميات الكبيرة تبرر الأتمتة؛ تفضل الأحجام المنخفضة التغيير السريع والإعداد البسيط.
- أشكال النهاية. قد يلزم حدوث الحرق أو الديكور أو القطع بالطول أو العقص في نفس الدورة.
احصل على هذه الإجابات الستة على الورق وكادت المواصفات أن تكتب نفسها.
عندما يكون الأنبوب من النايلون أو PA
الأنابيب البلاستيكية لا تتصرف مثل المعدن. فهو يرتد مرة أخرى بشكل أكبر، ويخدش بسهولة، ويمكن أن ينثني بدلاً من الانحناء إذا كان نصف القطر ضيقًا للغاية. لذلك تستخدم آلة ثني أنابيب النايلون هندسة أدوات مختلفة، وضغط تثبيت ألطف، وغالبًا ما يتم تسخينها أو التحكم في درجة حرارتها لجعل المادة تتبع القالب بدلاً من محاربتها.
في تطبيقات تكييف الهواء والسيارات، تعتبر خطوط النايلون والPA شائعة لأنها خفيفة ومقاومة للتآكل وغير مكلفة. ولا يزال ثنيها بدقة يعتمد على نفس الأساسيات: نصف القطر الصحيح، والدعم الصحيح، ونظام التحكم الذي يكرر الحركة تمامًا.
من آلة ثني واحدة إلى خط إنتاج كامل
بمجرد أن يصبح الجزء مستقرًا ويكون الحجم مرتفعًا بدرجة كافية، فإن آلة الثني تتوقف عن كونها أداة مستقلة وتصبح محطة واحدة في الخط. يتم قطع الأنابيب وثنيها وتشكيلها نهائيًا واختبارها وتعبئتها بالتسلسل، وغالبًا ما يتم تحميلها تلقائيًا بين الخطوات. ولا يقتصر المكسب على السرعة فحسب، بل أيضًا على الاتساق، لأن التباين البشري بين الورديات يختفي.
يعتبر تشكيل أنابيب تكييف الهواء في السيارات مثالاً جيدًا. تعمل هذه الخطوط بعدة انحناءات وشكل نهائي محدد وفحص للتسرب، كل ذلك على جزء يجب أن يتناسب مع نقطة ثابتة في السيارة. عادةً ما يكون بناء هذا التدفق كخط واحد متكامل، بدلاً من خمس آلات منفصلة، هو ما يحدث الفرق في معدل الخردة.
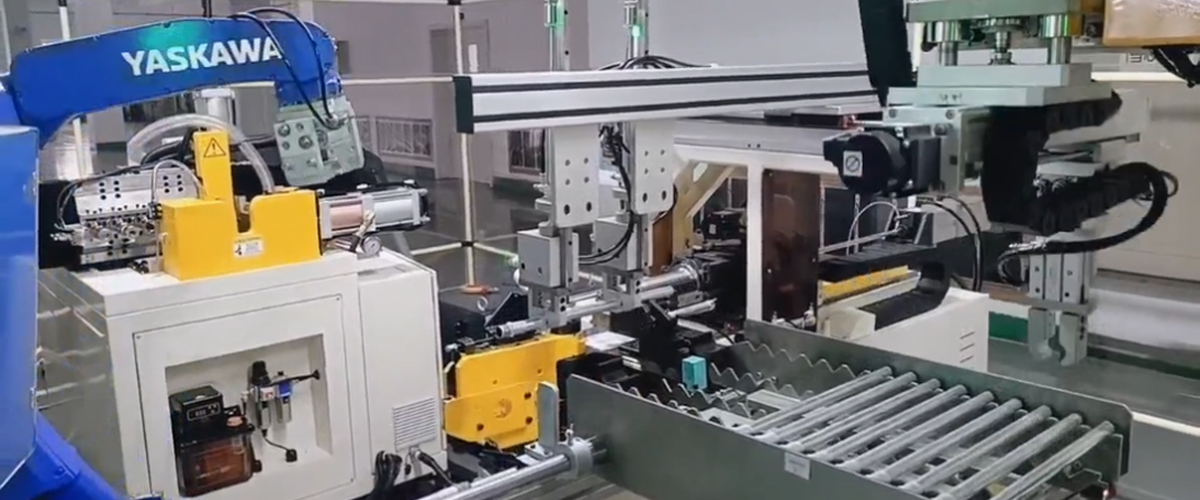
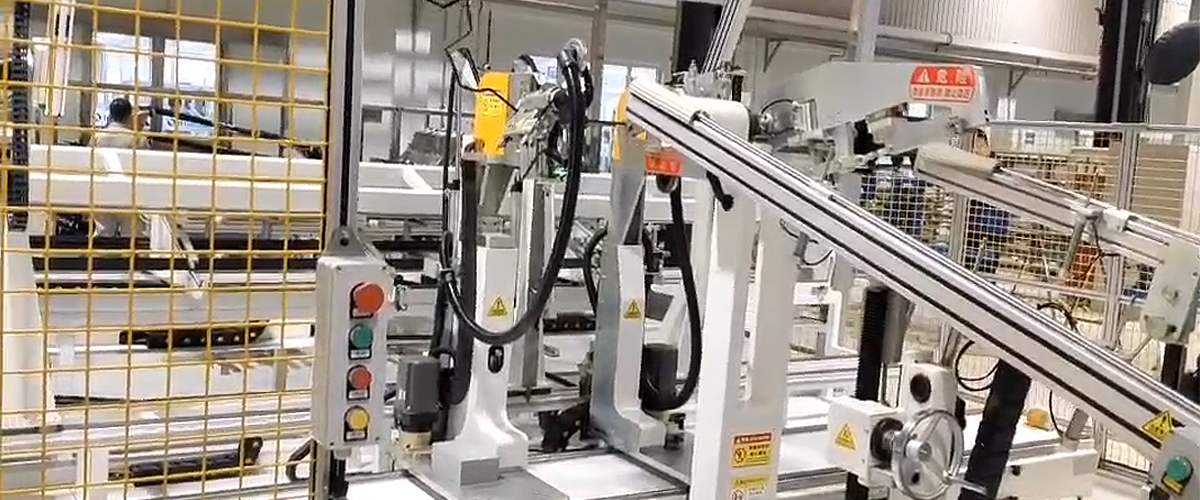
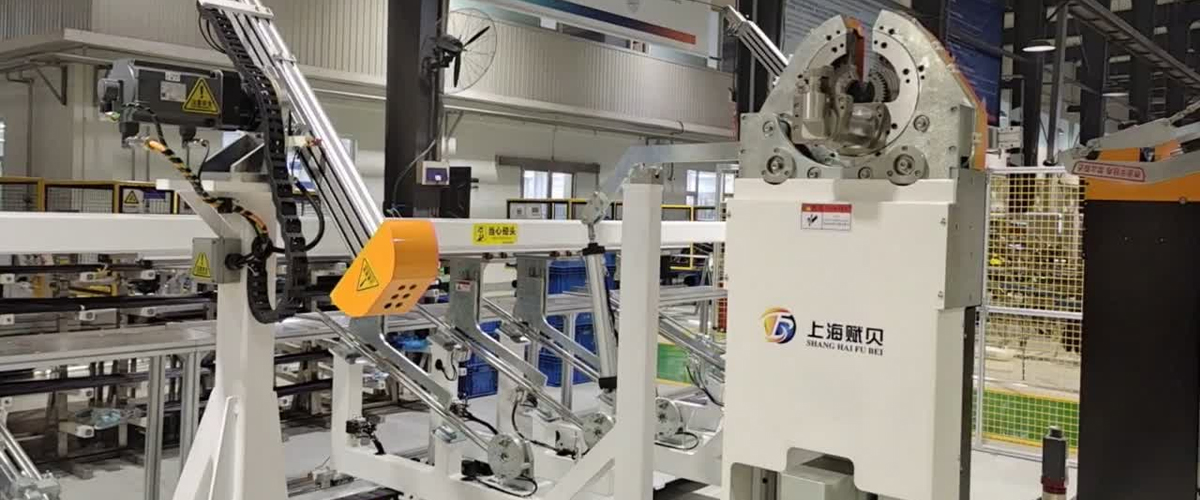
خط إنتاج تشكيل أنابيب تكييف الهواء الآلي للسيارات خط آلي متكامل يجمع بين تشكيل الأطراف والثني والنقل الآلي، مما يقلل خطوات التعامل مع أجزاء أنابيب تكييف هواء السيارات مع عمليات مختلفة في كل طرف. عرض المنتج → الحفاظ على دقة بندر شهرًا بعد شهر
معدات الثني متينة، ولكن الدقة تنحرف إذا تم تجاهلها. هناك بعض العادات التي تحافظ على سلامة الآلة على مدار سنوات الإنتاج:
- تحقق من تآكل قالب الماسحة والشياق وفقًا لجدول زمني محدد، وليس فقط عندما يفشل الجزء في الفحص.
- حافظ على نظافة الأنبوب والأدوات؛ تعمل الرقائق والغبار على تغيير الاحتكاك داخل الانحناء.
- ضع مادة التشحيم المحددة على الشياق والجزء الداخلي للأنبوب، خاصة على الفولاذ المقاوم للصدأ.
- تحقق من محاذاة قالب المشبك بعد أي تغيير في الأدوات.
- أعد فحص معايرة المؤازرة عندما تبدأ الانحناءات في الانجراف بجزء من الدرجة.
لا شيء من هذا معقد. يجب أن تكون فقط وظيفة شخص ما.
الأسئلة التي نسمعها في أغلب الأحيان
هل يمكن لآلة واحدة ثني عدة أقطار من الأنابيب؟
نعم، ولكن كل قطر يحتاج إلى مجموعة أدوات خاصة به وبرنامج خاص به. يبقى إطار الآلة كما هو؛ يموت الانحناء ويموت المشبك ويموت الضغط ويتغير الشياق.
ما مدى ضيق نصف القطر بشكل واقعي؟
باستخدام الشياق والقالب الممسحة، يمكن تحقيق نصف قطر خط مركزي يبلغ حوالي مرة إلى مرة ونصف من قطر الأنبوب في العديد من المواد ذات الجدران الرقيقة. أي شيء أكثر إحكامًا يبدأ في الحاجة إلى أدوات خاصة أو عملية مختلفة.
هل نحتاج إلى آلة CNC لورشة عمل صغيرة؟
ليس دائما. إذا كانت الأجزاء بسيطة وحجمها منخفض، فيمكن لآلة يدوية جيدة الإعداد أن تقوم بهذا العمل. تدفع CNC تكاليفها عندما تكون سرعة التكرار والتغيير أكثر أهمية من السعر الأولي.
تحدث إلى الأشخاص الذين يقومون بثني الأنبوب كل يوم
إن اختيار أداة الثني ليس في الواقع قرارًا للكتالوج. يعتمد ذلك على الجزء والمادة والحجم والأشخاص الذين سيقومون بتشغيل الماكينة. ولهذا السبب تبدأ المحادثة الأكثر فائدة عادةً برسم أو جزء عينة أو قائمة بالأخطاء التي تحدث اليوم.
لقد قمنا ببناء معدات معالجة الأنابيب منذ عام 2012، ويمكنك قراءة المزيد حول كيفية عملنا وكيف يبدو المشروع النموذجي من الداخل. إذا كان لديك بالفعل جزء في ذهنك، فأرسل لنا الأبعاد والمواد - وسنخبرك بصراحة ما إذا كانت مهمة بسيطة أم تحتاج إلى نظرة فاحصة.
هل أنت مهتم بالتعاون أو لديك أسئلة؟
المنتجات ذات الصلة
يتصل
-
 [email protected]
-
 +86-021-57678482
-
 +86-18001603006
-
 المبنى أ، رقم 299 طريق تانجمينج، منطقة شيهودانج الصناعية، منطقة سونغجيانغ، شنغهاي، الصين
منتجات
رمز الاستجابة السريعة
حقوق الطبع والنشر © Shanghai Fubei Electromechanical Equipment Co., Ltd. جميع الحقوق محجوز
إلى الأعلى