

 English
 русский
 Español
 عربى

الأخبار والإلهام
اتصل بنا
الخط الأوتوماتيكي لقولبة ATL: حل تشكيل الأنبوب الدقيق للسيارات
في العديد من مصانع معالجة الأنابيب، لا يكمن عنق الزجاجة في آلة الثني الفردية، بل في نقل الأجزاء بين المحطات. يقوم المشغلون بنقل الأنابيب من آلة الثني إلى وحدة تشكيل النهاية، ثم إلى آلة الشطب، وتتكرر الدورة. يقدم كل نقل أخطاء المحاذاة، والخدوش، وتغير وقت الدورة. والنتيجة هي خط إنتاج لا يصل أبدًا إلى طاقته النظرية. يعالج الخط الأوتوماتيكي للتشكيل ATL من شركة Shanghai Fubei Electromechanical Equipment Co., Ltd. هذه المشكلة من خلال دمج الثني، وتشكيل الأطراف، والنقل في نظام واحد يتم التحكم فيه.
محتوى
ما يفعله الخط الأوتوماتيكي ATL Moulding بالفعل
ال خط صب ATL الأوتوماتيكي هو نظام معالجة أنبوب مرن مصمم للإنتاج بكميات كبيرة. يبدأ الأمر بآلية تغذية ميكانيكية أو مؤازرة والتي تضع أنبوبًا مستقيمًا أو مثنيًا مسبقًا في محطات التشكيل. يقوم الخط بعد ذلك بإجراء عمليات متعددة بالتسلسل: تشكيل النهاية (الحرق، التشفيه، أو الديكور)، الانحناء (رأس فردي أو مزدوج)، وأحيانًا الشطب أو الدوران، اعتمادًا على المحطات التي تم تكوينها.
ما يجعل هذا الخط مختلفًا عن مجموعة الآلات المستقلة هو النقل المدمج وتنسيق PLC. تتشابك كل محطة مع المحطات الأخرى، لذلك لا يمكن للأنبوب الانتقال إلى العملية التالية حتى يتم التأكد من اكتمال العملية السابقة. يؤدي هذا إلى التخلص من مشكلة "التسامح العائم" الشائعة حيث تنحرف الأجزاء عن المواصفات بعد عدة عمليات تسليم يدوية. بالنسبة للأنابيب الفولاذية عالية القوة أو أنابيب الألومنيوم ذات الجدران الرقيقة المستخدمة في خطوط تكييف هواء السيارات، فإن هذا الاتساق يعد أمرًا حاسمًا.
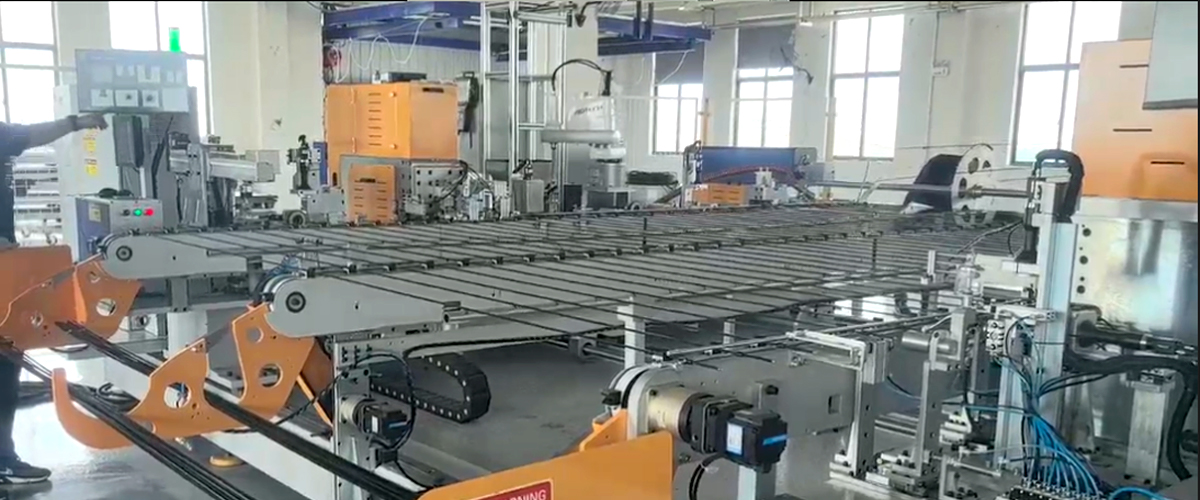
 خط آلي لتشكيل الأنبوب وتجميعه من طرف إلى طرف يقوم هذا الخط المتكامل بأتمتة التحميل، وإزالة الأزيز، والتشكيل النهائي المتزامن، وتجميع الصمولة، وفحص الأنابيب من 1000 إلى 5000 مم، مما يضمن الجودة المتسقة ويقلل من التعامل اليدوي. عرض المنتج →
قامت Shanghai Fubei بتصميم الخط الأوتوماتيكي للقولبة ATL بنفس التحكم المؤازر وفلسفة HMI المستخدمة في معدات معالجة الأنابيب الأخرى. يقوم المشغل بضبط البرنامج مرة واحدة، ويقوم الخط بالتبديل بين أحجام الأنابيب باستخدام الوصفات المخزنة. يتيح ذلك للمستخدم تشغيل مجموعة من أنابيب الفرامل في الصباح ومجموعة من أنابيب تكييف الهواء في فترة ما بعد الظهر دون إعادة تجهيز الخط بأكمله.
لماذا تختار فرق معالجة الأنابيب الخط الأوتوماتيكي لصب ATL
عند شراء خط أوتوماتيكي، فإن السؤال الأول ليس السعر بل العائد المتوقع. يوفر الخط الأوتوماتيكي للقولبة ATL مكاسب قابلة للقياس في ثلاثة مجالات: الاتساق والإنتاجية وتكلفة العمالة.
الاتساق يأتي من الدورة الحتمية. في الخلية اليدوية، قد يقوم المشغل بتدوير الأنبوب بمقدار 90 درجة مع إزاحة طفيفة. في خط ATL، تشير أداة التثبيت إلى الأنبوب عند نقطة ثابتة في كل مرة. يتم التحكم في زوايا الانحناء بواسطة رؤوس تعمل بمحرك مؤازر مع ردود فعل حلقة مغلقة، وليس عن طريق مزاج المشغل أو تعبه.
تتحسن الإنتاجية لأن الخط يعمل بشكل مستمر. بينما تقوم إحدى المحطات بتشكيل النهاية، يمكن لرأس الانحناء أن يتحرك إلى الموضع التالي. الحركة المتداخلة تعني أن وقت الدورة أقصر بكثير من مجموع أوقات المحطة الفردية.
تكلفة العمالة أقل لأنه يمكن لمشغل واحد الإشراف على الخط بأكمله بدلاً من ثلاثة أو أربعة أشخاص في آلات منفصلة. تصبح مهمة المشغل تحميل المواد الخام، ومراقبة HMI، والتعامل مع الإنذارات العرضية، وليس أداء العمل اليدوي المتكرر.
لإعطاء صورة ملموسة، ضع في اعتبارك سيناريوهين شائعين عند مقارنة الخط الأوتوماتيكي لقولبة ATL مع الأساليب اليدوية أو شبه الأوتوماتيكية:
| عامل | خلية يدوية / نصف آلية | ATL صب الخط التلقائي |
|---|---|---|
| اتساق الدورة | ±0.3 مم إلى ±0.8 مم حسب المشغل | ±0.1 مم أو أفضل مع التثبيت المؤازر |
| التبديل بين أحجام الأنابيب | 30-60 دقيقة مع التعديلات اليدوية | 5-15 دقيقة باستخدام الوصفات المخزنة |
| عدد العاملين | 3-4 مشغلين للإخراج المكافئ | 1 مشغل للإشراف على الخط |
| معدل الخردة | 1-3% نموذجي للعمل على دفعات صغيرة | يمكن تحقيق 0.2-0.5% مع المحطات المتشابكة |
الse figures represent typical industrial ranges and will vary based on actual tube material, wall thickness, and configuration. The key takeaway is that the automatic line does not add features for the sake of technology; it removes the variability that causes scrap and rework in manual cells.
ال investment in an ATL molding automatic line pays back when the annual volume is high enough. A manual cell may be more cost-effective for a job shop that runs short batches of many different tube sizes. But for a plant that produces the same family of tube assemblies over a long season, the automatic line quickly overtakes the manual cell in total cost per part. That is why most ATL molding automatic line purchases come from high-volume automotive and HVAC component manufacturers.
المواصفات الرئيسية للتقييم
قبل اختيار الخط الأوتوماتيكي لقولبة ATL، يجب على المشتري التحقق من أن الآلة يمكنها التعامل مع مجموعة الأنابيب الخاصة به. أهم المعلمات هي:
- نطاق القطر الخارجي: من 6 مم إلى 25 مم هو الشائع في خطوط تكييف هواء السيارات، بينما تبدأ أنابيب الفرامل غالبًا عند 4.75 مم. تأكد من النطاق الفعلي مع الشركة المصنعة.
- سمك الجدار والمواد: يتطلب الفولاذ عالي القوة تثبيتًا أكثر قوة وقد يحتاج إلى نصف قطر انحناء أكبر؛ يسمح الألومنيوم أو النحاس بأنصاف أقطار أكثر إحكامًا ولكنه أكثر عرضة للوسم.
- الحد الأقصى لزاوية الانحناء: ما إذا كان الخط يحتاج إلى انحناءات بمقدار 180 درجة في ضربة واحدة أو إذا كانت التمريرات المتعددة مقبولة.
- القدرة على تشكيل النهاية: يجب أن تكون عمليات الحرق، والتشفيه، والديكور، والتخفيض متوافقة مع أنواع الوصلات المستخدمة في مصنع التجميع الخاص بك.
- زمن الدورة: حدد الأجزاء المطلوبة في الساعة وتحقق من المعدل النظري والعملي للخط، وليس فقط سرعة الروبوت.
- آلية التغيير: تعمل قوالب التغيير السريع، والكشف التلقائي عن طول الأنبوب، ومجموعات المعلمات المستندة إلى الوصفة على تقليل وقت التوقف عن العمل بشكل كبير.
ومن الجدير أيضًا السؤال عن قدرة الخط على دمج المعدات الأولية والنهائية. على سبيل المثال، يمكن استخدام آلة ثني الأنابيب ذات الرأس المزدوج CNC في نفس الخط للثني المتزامن لكلا الطرفين، وهو أمر مفيد بشكل خاص للأنابيب على شكل U في أنظمة تكييف الهواء.
جهاز ثني CNC مزدوج الرأس للأنابيب الهيدروليكية الدقيقة ماكينة ثني مؤازرة ذات 15 محورًا للأنابيب بقطر خارجي 4.76-6.35 مم، تدعم الانحناءات حتى 180 درجة مع التحميل والتفريغ التلقائي، مثالية للخطوط الهيدروليكية والفرامل التي تتطلب دقة متكررة. عرض المنتج → عند تقييم أحد الموردين، اطلب إجراء دراسة لقدرات العملية. يجب أن يكون المورد قادرًا على عرض قياسات الأبعاد التي تم إجراؤها خلال عملية الإنتاج، وليس مجرد عينة من ثلاثة أجزاء. ستقوم الشركة المصنعة الموثوقة بتوثيق إستراتيجية التثبيت، وتعويض الزنبرك الخلفي، وتصميم أداة التشكيل النهائي.
توصية عملية أخرى: اطلب مرجعًا للخط الذي يستخدم مادة أنبوبية مماثلة. إذا لم تتمكن الشركة المصنعة من توفير تركيب عملي بقطر خارجي مماثل، وسمك الجدار، ونصف قطر الانحناء، فهذه علامة تحذير. يمكن ضبط الخط الأوتوماتيكي لقولبة ATL لمادة معينة، ولكن هذا الضبط يكون أكثر موثوقية عندما يكون المورد قد قام بذلك بالفعل لمشروع مماثل.
سيناريوهات التطبيق العملي
هناك صناعتان تقودان معظم الطلب على الخطوط الأوتوماتيكية لقوالب ATL: تصنيع السيارات وتكييف الهواء. في مجال السيارات، الاستخدامات الأكثر شيوعًا هي تجميعات أنابيب تكييف الهواء وتجميعات أنابيب الفرامل.
عادة ما تكون أنابيب تكييف الهواء للسيارات مصنوعة من أنابيب سبائك الألومنيوم ذات الجدران الرقيقة. إنهم بحاجة إلى أشكال نهائية نظيفة للتوصيلات الحلقية والانحناءات الدقيقة لتوجيه الأنبوب عبر التجويف الداخلي للمركبة. يمكن أن يشتمل تصميم خط الإنتاج الأوتوماتيكي المخصص لهذا التطبيق على محطة اختبار التسرب بعد التشكيل، وبالتالي فإن الخط لا يصنع الأنبوب فحسب، بل يتحقق منه أيضًا قبل أن يغادر الخلية الأوتوماتيكية. تقدم Shanghai Fubei خط إنتاج أوتوماتيكي مخصص لتشكيل أنابيب تكييف الهواء للسيارات والذي يشترك في نفس المكونات الأساسية مثل الخط الأوتوماتيكي لقولبة ATL ولكنه يقوم بتعبئتها لهذا الاستخدام المحدد.
خط آلي مرن لتشكيل نهايات الأنابيب غير المتماثلة يقوم هذا الخط بعمليات متميزة على كل طرف أنبوب، بما في ذلك التشكيل والثني والنقل الآلي، وهو مناسب لأنابيب تكييف الهواء أو خطوط المكابح مع متطلبات توصيل مختلفة لكل جانب. عرض المنتج → يعد إنتاج أنبوب الفرامل حالة أكثر تطلبًا. تحمل خطوط الفرامل وظائف سلامة بالغة الأهمية، لذا يجب تثبيت الأبعاد بإحكام ويجب أن يكون سطح الأنبوب خاليًا من الخدوش أو الخدوش. يمكن تكوين التغذية المسطحة للخط الأوتوماتيكي لقولبة ATL والقبضة ذات الضغط المنخفض لتجنب تلف السطح. يمكن للخط نفسه التعامل مع تشكيل نهاية التوهج المزدوج المطلوب لتوصيلات الفرامل.
في صناعة تكييف الهواء، غالبًا ما يتم استخدام الخط للأنابيب النحاسية المستخدمة في ملفات المكثف والمبخر. الاهتمام الرئيسي هنا هو النظافة ومنع رقائق النحاس داخل الأنبوب. تساعد منطقة التشكيل المغلقة لخط التشكيل الأوتوماتيكي ATL على احتواء الرقائق والغبار، ويمكن تجهيزها بنظام استخراج الرقائق المفرغة.
إن اختيار الخط الأوتوماتيكي الصحيح هو قرار طويل الأمد. تم تصميم الخط الأوتوماتيكي للقولبة ATL من Shanghai Fubei ليكون قابلاً للتكيف، ويعتمد أدائه بشكل كبير على تحديد المحطات والأدوات وبرامج التحكم الصحيحة للأنابيب الخاصة بك. إذا كنت تقوم بتقييم خط ما، فابدأ برسومات الأنابيب الحالية وأهداف حجم الإنتاج. ثم ناقش وقت الدورة وإمكانية التغيير وميزات ضمان الجودة مع الشركة المصنعة. لمزيد من المعلومات حول النهج الهندسي لشركة Shanghai Fubei وخبرتها في معالجة الأنابيب، قم بزيارة صفحتنا حول . وهو ما يفسر تركيز الشركة على المعدات التي يتم التحكم فيها مؤازرًا والحلول المخصصة لقطاعي السيارات والتكييف.
السابق:معدات معالجة الأنابيب الآلية: دليل المشتري لاختيار الماكينة
التالي:دليل معدات معالجة الأنابيب: كيفية اختيارها واستخدامها وصيانتها بشكل صحيح
التالي:دليل معدات معالجة الأنابيب: كيفية اختيارها واستخدامها وصيانتها بشكل صحيح
هل أنت مهتم بالتعاون أو لديك أسئلة؟
المنتجات ذات الصلة

يتصل
-
 [email protected]
-
 +86-021-57678482
-
 +86-18001603006
-
 المبنى أ، رقم 299 طريق تانجمينج، منطقة شيهودانج الصناعية، منطقة سونغجيانغ، شنغهاي، الصين
منتجات
رمز الاستجابة السريعة
حقوق الطبع والنشر © Shanghai Fubei Electromechanical Equipment Co., Ltd. جميع الحقوق محجوز

إلى الأعلى